工业电炉与烘箱在华北地区热处理行业中的应用现状分析
日期:2026-09-13
华北地区是国内热处理产业密度较高的区域之一,京津唐与河北的装备制造集群对热处理设备的依赖程度持续加深。热处理工艺的核心在于对温度-时间曲线的精准控制,而设备端的稳定性直接决定工件金相组织的一致性与良品率。
设备原理与工况差异
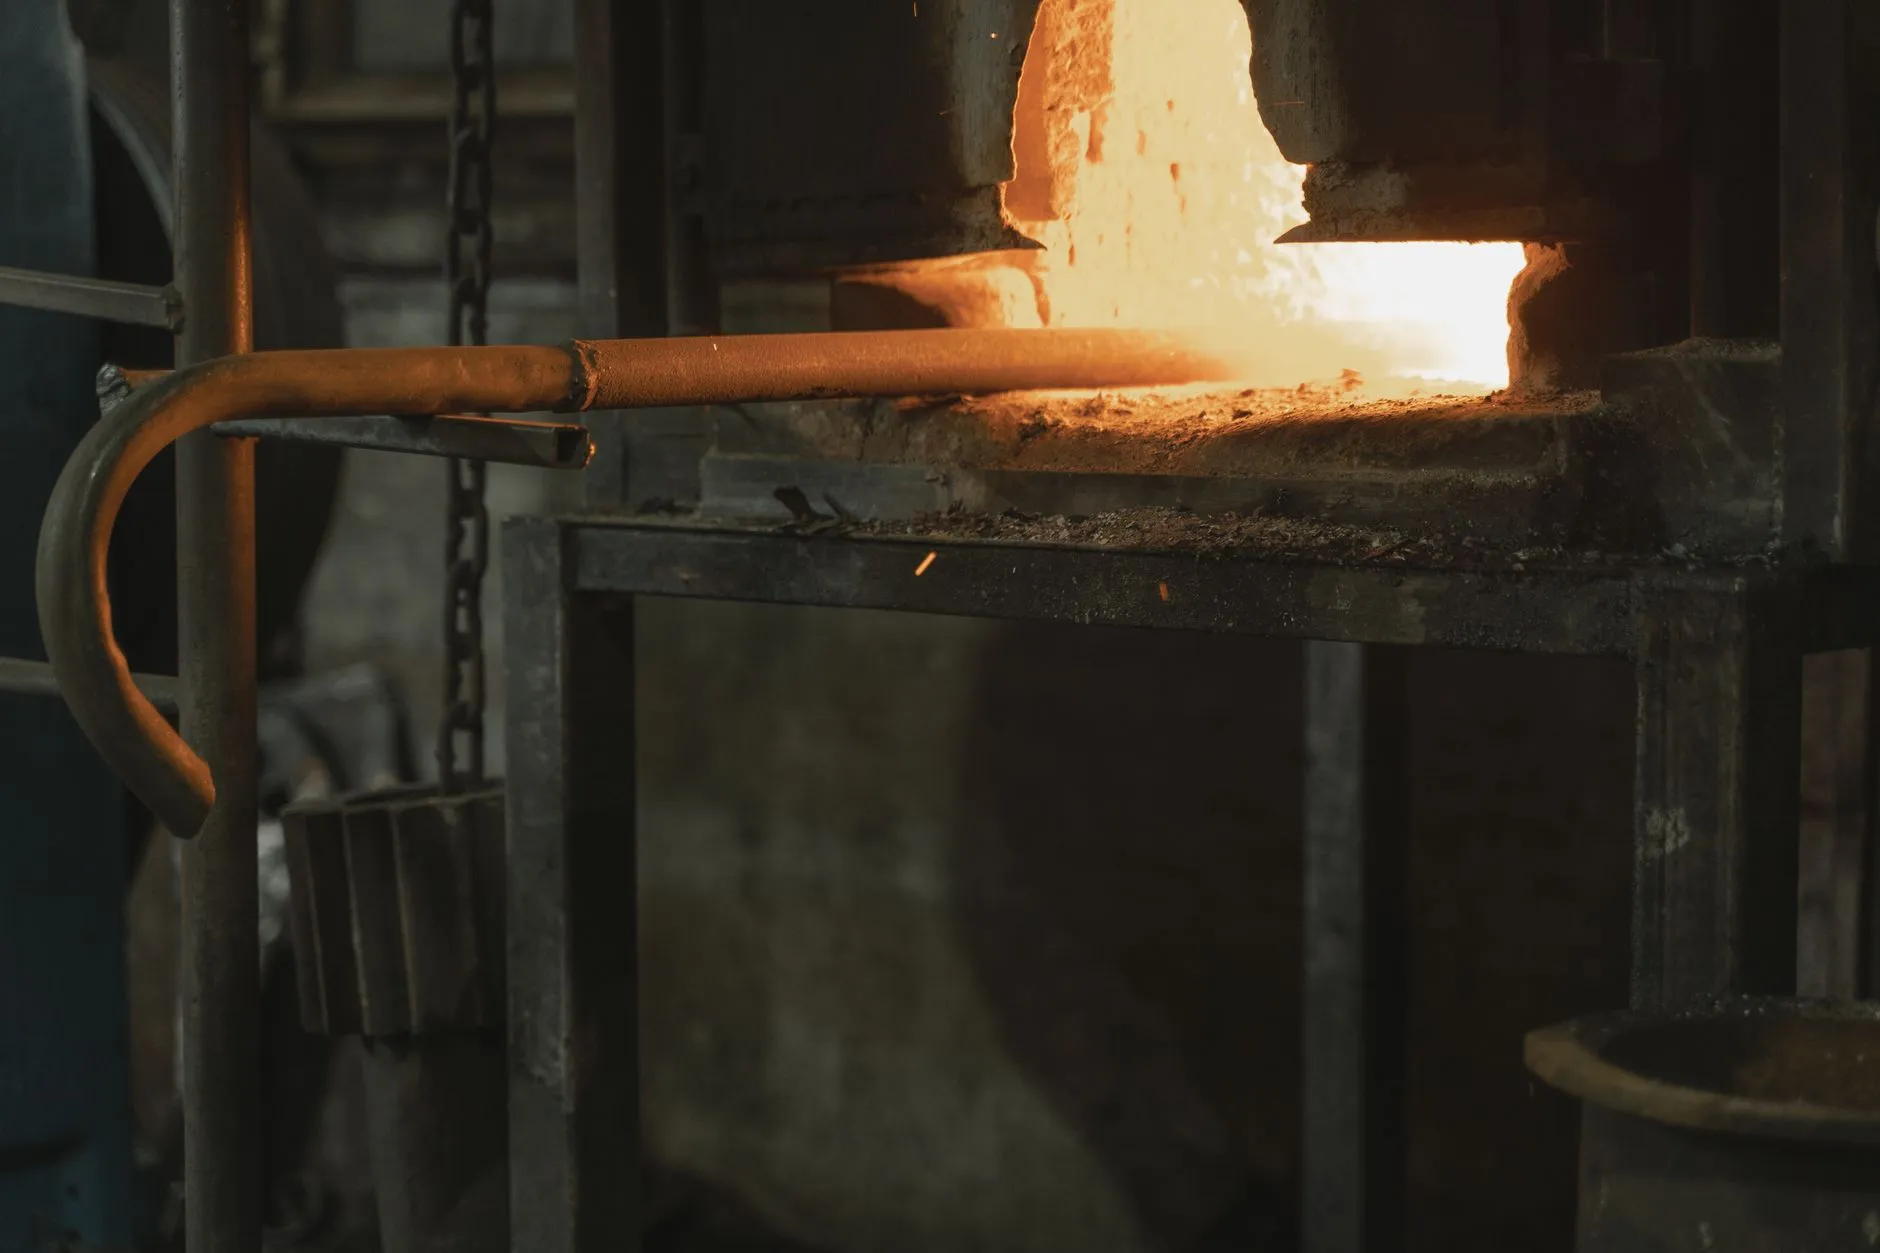
不同炉型在热处理流程中承担的角色差异明显。工业电炉通常指电阻加热式箱式炉、井式炉或台车炉,适用于淬火、正火、退火等中高温工艺,工作温度多在650℃—1200℃区间,控温精度普遍要求±5℃以内。相比之下,烘箱与干燥箱更多用于低温段,如工件预热、去应力回火、涂层固化或水分去除,温度区间一般为室温至300℃。而马弗炉以小型化、高温化为特征,常见于实验室或小批量生产场景,温度可达1200℃以上,炉膛多采用陶瓷纤维或刚玉材质。
恒温箱则偏向长时间稳定保温的工况,强调温度均匀性和波动度控制,在回火和时效处理环节应用较多。选择设备时,温度均匀性、升降温速率和炉膛气氛是三个绕不开的判断维度。
华北地区的应用特征与痛点
走访河北沧州、天津静海一带的热处理加工厂可以发现几个共性现象:
- 多数中小型车间仍采用老式箱式电阻炉,控温仪表老化,炉温均匀性偏差常超过±10℃,难以满足渗碳或调质工艺的重复性要求;
- 烘箱与干燥箱的选型往往被忽视,部分企业将干燥箱直接用于回火,实际温度均匀性不足导致硬度散差偏大;
- 马弗炉在检测环节的利用率较高,但炉膛老化后热损失明显,升温时间比新炉延长约20%—30%。
这些问题的根源并不在设备本身,而在于工艺匹配度。以淬火为例,若工业电炉的有效加热区与装炉量不匹配,工件心部到温时间会显著滞后,表面与心部的温差可能超过80℃,直接造成开裂风险。
可落地的优化思路
针对上述情况,建议从三个层面进行调整。第一,在设备选型阶段明确工艺窗口,工业电炉的炉温均匀性应按AMS 2750或GB/T 9452标准进行定期检测,而非仅看铭牌参数。第二,烘箱和干燥箱应区分用途,涂层固化与去应力回火对风速和换气率的要求完全不同,混用会降低工艺稳定性。第三,马弗炉和恒温箱的日常维护应纳入点检制度,热电偶校准周期建议不超过半年。
实操中还有一个容易被忽略的细节:装炉方式对温度均匀性的影响往往大于设备本身的精度等级。工件堆叠过密时,即便炉膛均匀性达到±3℃,实际工件间的温差仍可能翻倍。
数据层面的对比参考
以华北地区常见的中温回火工艺为例,不同设备配置下的表现差异如下:
- 老旧箱式炉:温度均匀性±10℃,硬度散差可达3—5HRC;
- 配强制对流风扇的烘箱/恒温箱:均匀性±3℃,硬度散差控制在1.5HRC以内;
- 带分区控温的工业电炉:均匀性±5℃,适合中大件调质处理。
这些数据并非绝对标准,但能反映一个基本判断:设备精度与工艺要求的匹配度,比单纯追求高配置更重要。
华北热处理行业正处在设备更新与工艺升级的交叉期。理解工业电炉、烘箱、干燥箱、马弗炉和恒温箱各自的能力边界,结合具体工件的材料与尺寸做针对性选型,比盲目替换设备更能解决实际问题。北京凯创益和科技有限公司长期服务于华北地区热处理与实验室客户,在设备选型与工艺匹配方面积累了较多一线经验,可供行业同仁参考交流。